

Cum se înlocuiește o linie de injecție de combustibil?
Înlocuirea unui linia injectorului de combustibil implică cinci pași de bază: confirmați specificația corectă a liniei de înlocuire, eliberați presiunea reziduală a sistemului de combustibil, deconectați linia veche atât la capătul pompei/common-rail, cât și la capătul injectorului folosind cheia de dimensiune corectă, instalați manual noua linie înainte de a strânge piulițele îmbinării la valoarea specificată și verificați fiecare conexiune pentru scurgeri după repornirea motorului. Pentru că a linia injectorului de combustibil (numită și țeavă de injecție de combustibil de înaltă presiune) funcționează sub presiune extremă, ciclică rapidă, potrivirea exactă cu presiunea nominală, diametrul, lungimea și geometria de îndoire a liniei originale contează mult mai mult decât pentru majoritatea celorlalte tuburi auto. Acest ghid prezintă tipurile obișnuite de linii de injector de combustibil, cum sunt construite, unde este utilizat fiecare tip, o comparație detaliată între configurațiile liniilor, o procedură completă de înlocuire și întreținere și răspunsuri la întrebări frecvente, oferind tehnicienilor, operatorilor de flote și cumpărătorilor de piese detaliile practice necesare pentru a finaliza o înlocuire corectă și sigură.
Tipuri comune de linii de injector de combustibil și caracteristicile acestora
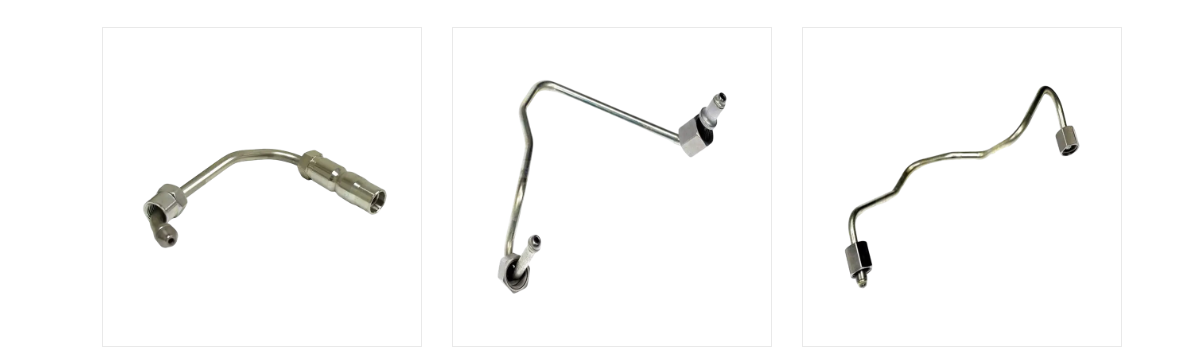
Nu toate liniile de injecție de combustibil arată sau funcționează la fel. Tipul corect depinde de sistemul de injecție de combustibil pe care îl servește, de presiunea pe care trebuie să o reziste și de cât de multă flexibilitate de rutare permite compartimentul motorului. Cardurile de mai jos prezintă configurațiile cele mai frecvent întâlnite la aprovizionarea unei linii de înlocuire.
Linie de înaltă presiune Common șină
O linie rigidă de oțel care conectează șina comună la un injector individual, construită pentru a rezista la presiuni foarte mari, care pulsa rapid, utilizate în sistemele moderne de șină comună diesel.
Linie de injecție cu pompă în linie
O țeavă individuală de oțel rigidă care merge direct de la o pompă de injecție mecanică în linie la un injector, tipic pentru modelele mai vechi de motoare diesel fără o șină comună.
Linie de combustibil ondulată flexibilă
O țeavă ondulată flexibilă utilizată în general în circuitele de alimentare sau retur cu presiune scăzută, unde capacitatea sa de a se îndoi se adaptează la mișcarea și vibrațiile motorului.
Linie de înlocuire personalizată îndoită CNC
O linie îndoită pentru a se potrivi cu rutarea tridimensională a unui anumit motor, produsă atunci când o piesă de schimb directă de la raft nu este disponibilă pentru un motor mai vechi sau mai puțin obișnuit.
Linie de alimentare/retur de joasă presiune
Transportă combustibilul de la rezervor la pompă sau direcționează excesul de combustibil înapoi către rezervor, funcționând la o presiune mult mai mică decât conductele de înaltă presiune pe partea injectorului.
Liniile de injecție de combustibil sunt proiectate pentru a rezista la o presiune foarte specifică, în funcție de sistemul de injecție de combustibil pe care îl deservesc. Sistemele mai vechi de pompe mecanice în linie funcționează în mod obișnuit la presiuni de vârf semnificativ mai mici decât sistemele moderne Common Rail. Arhitectura common rail diesel, în special, a împins presiunile de injecție în sus de-a lungul generațiilor succesive de motoare pentru a îmbunătăți atomizarea și a reduce emisiile. Deoarece linia de înlocuire corectă trebuie să fie evaluată pentru cel puțin presiunea maximă de funcționare a sistemului, înțelegerea unde se află un anumit motor pe acest spectru de presiune este un prim pas important înainte de a comanda o piesă de schimb. Ecartamentul de mai jos ilustrează o poziție aproximativă pentru sistemele diesel common rail moderne pe o scară generală de referință de la 0 la 250 MPa.
Acul gabaritului se află în partea superioară a scalei, reflectând punctul de referință pe scară largă conform căruia sistemele moderne diesel common rail funcționează în mod obișnuit la presiuni de vârf care depășesc 200 MPa. Aceasta este semnificativ mai mare decât intervalul de presiune asociat cu sistemele mecanice mai vechi de pompe de injecție în linie, care se încadrează de obicei în porțiunile inferioare și medii ale aceleiași scale. Implicația practică pentru oricine care își aprovizionează o linie de injecție de combustibil de schimb este simplă: o linie nominală pentru un sistem mai vechi, cu presiune mai scăzută, nu ar trebui niciodată înlocuită cu un motor modern Common Rail, chiar dacă dimensiunile fizice par similare. Producătorii abordează această cerință de presiune în primul rând prin selecția materialului și prin procesul de prelucrare la rece descris în secțiunea următoare, mai degrabă decât prin simpla utilizare a unui perete mai gros pe tubulatura obișnuită. Este de remarcat faptul că presiunea de vârf exactă pentru orice model de motor specific ar trebui întotdeauna confirmată în raport cu specificațiile producătorului de motor, mai degrabă decât presupusă pe o scară de referință generală ca aceasta. Diferite generații de motoare de la același producător pot funcționa, de asemenea, la diferite niveluri de presiune, pe măsură ce cerințele privind emisiile și performanța evoluează în timp. Acesta este unul dintre motivele pentru care înlocuirea liniei de injecție de combustibil nu este o sarcină universală și de ce potrivirea specificațiilor exacte cu varianta de motor contează mai mult decât potrivirea doar prin aspectul fizic grosier. Pentru atelierele care manipulează o gamă largă de modele de motoare, păstrarea unui grafic de referință pentru intervalele de presiune comune în funcție de tipul de sistem poate reduce riscul instalării unei conducte subevaluate. Deoarece o linie care funcționează sub nivelul de presiune nominală poate eșua fără semne de avertizare evidente în prealabil, această verificare a specificațiilor este, în general, tratată ca o etapă relevantă pentru siguranță, mai degrabă decât o formalitate opțională. Trecerea în revistă a acestui context de presiune ajută, de asemenea, la explicarea de ce liniile de injecție de combustibil, spre deosebire de multe alte fitinguri de țevi auto, sunt fabricate cu toleranțe relativ strânse și clase de presiune dedicate, mai degrabă decât un singur design universal.
Linia corectă a injectorului de combustibil trebuie să fie evaluată pentru clasa de presiune specifică a motorului pe care o servește, deoarece înlocuirea unei conducte de presiune mai scăzută pe un sistem modern common rail poate duce la defecțiuni.
Cum sunt construite liniile injectoarelor de combustibil: material, structură și principiu de funcționare
O linie de injector de combustibil este mai mult decât o simplă lungime de tub. De obicei, este fabricat din țevi de oțel de înaltă rezistență, slab aliat, special selectate, apoi tratate termic pentru a-și crește forța de bază. Multe linii de înaltă presiune trec apoi printr-un proces suplimentar de prelucrare la rece cunoscut sub numele de autofrettage, în care tubul este supus unei presiuni interne controlate care provoacă o ușoară deformare plastică a peretelui interior. Odată ce presiunea este eliberată, peretele interior reține un strat de efort de compresiune reziduală care trebuie depășit prin presiunea de funcționare înainte ca orice tensiune netă de tracțiune să se acumuleze în material, ceea ce îmbunătățește semnificativ rezistența la oboseală și presiunea de spargere. Echipamentul de îndoire a tuburilor CNC de precizie este apoi utilizat pentru a modela linia finită la geometria tridimensională exactă cerută de un anumit motor, deoarece o rază de îndoire nepotrivită poate concentra stresul în punctul greșit de-a lungul liniei. Tabelul de mai jos rezumă elementele structurale care se găsesc în mod obișnuit într-o linie rigidă de înaltă presiune în comparație cu o linie ondulată flexibilă.
Structură rigidă de linie de înaltă presiune
| Structură de linie ondulată flexibilă
|
Rezistența la oboseală a unei linii de injector de combustibil este determinată în mare măsură de modul în care este prelucrată tubulatura de oțel, mai degrabă decât de grosimea peretelui. Impulsurile repetate de înaltă presiune de la fiecare eveniment de injecție plasează stres ciclic pe peretele interior al tubului, care este locul în care fisurile de oboseală sunt cel mai probabil să apară în timp. Tratamentul termic poate îmbunătăți rezistența de bază a oțelului, dar procesul de prelucrare automată la rece este utilizat în mod special pentru a contracara acest stres ciclic. Graficul de mai jos prezintă un indice ilustrativ de viață la oboseală relativă, comparând tubulatura standard, tubulatura tratată termic și tubulatura tratată cu autofrettage.
După cum arată graficul, țeava de oțel standard fără procesare suplimentară este setată ca indice de viață de bază relativ la oboseală în această ilustrație. Tuburile tratate termic prezintă o îmbunătățire moderată față de linia de bază, în concordanță cu principiul general de inginerie conform căruia tratamentul termic mărește puterea de curgere de bază și, prin urmare, crește nivelul de stres pe care un tub îl poate tolera înainte ca deteriorarea oboseală să se acumuleze. Tuburile tratate cu autofrettage prezintă cea mai mare îmbunătățire dintre cele trei categorii din această comparație ilustrativă, ceea ce se aliniază cu motivul pentru care acest proces de prelucrare la rece este asociat în mod specific cu producția de linii de injecție de combustibil de înaltă presiune, mai degrabă decât cu tuburile de oțel de uz general. Mecanismul din spatele acestei îmbunătățiri este că efortul de compresiune reziduală rămasă în peretele interior după autofretaj trebuie mai întâi depășit prin operarea tensiunii de tracțiune înainte de a se dezvolta orice tensiune netă de tracțiune, ridicând efectiv pragul de oboseală practic. Acest lucru este deosebit de relevant pentru liniile de injectoare, deoarece experimentează un număr foarte mare de cicluri de presiune pe durata de funcționare a motorului, ceea ce face semnificativă în termeni cumulativi chiar și o îmbunătățire moderată a rezistenței la oboseală. Merită tratat acest grafic mai degrabă ca o comparație relativă ilustrativă decât ca o garanție a unei cifre specifice de viață, deoarece performanța reală la oboseală depinde și de diametrul tubului, grosimea peretelui, raza de îndoire și calitatea instalării. Se așteaptă, în general, că o linie tratată cu autofrettage fabricată corect și instalată corect să depășească un tub standard de dimensiuni similare în aceleași condiții de funcționare, pe baza științei materialelor subiacente descrise mai sus. Acesta este unul dintre motivele pentru care un producător specializat de conducte de injector de combustibil tratează de obicei această etapă de procesare ca o parte esențială a producției, mai degrabă decât o actualizare opțională. Pentru cumpărători și ateliere care aprovizionează linii de înlocuire, confirmarea faptului că un furnizor aplică acest tip de procesare liniilor de înaltă presiune poate fi o întrebare relevantă, separată de specificația dimensională de bază a liniei. Înțelegerea acestui detaliu de fabricație ajută, de asemenea, la explicarea de ce un tub de oțel generic, chiar și unul cu dimensiuni exterioare potrivite, nu este considerat un înlocuitor adecvat pentru o linie de injector de combustibil special construită într-o aplicație de înaltă presiune.
Prelucrarea la rece cu autofretaj și îndoirea CNC de precizie sunt cele care conferă unei linii de injector de combustibil special construită rezistența la oboseală, motiv pentru care un tub de oțel generic nu este un înlocuitor adecvat.
Scenarii de aplicare și criterii cheie de selecție pentru liniile de injecție de combustibil
Liniile de injecție de combustibil sunt utilizate într-o gamă largă de aplicații diesel și cu injecție directă. Motoarele diesel pentru pasageri și camioanele ușoare cu sisteme common rail se bazează pe linii de înaltă presiune scurte, îndoite cu precizie, direcționate printr-un compartiment motor bine ambalat. Camioanele de mare capacitate și motoarele diesel agricole folosesc adesea linii mai lungi cu o geometrie de curbură mai complexă pentru a ajunge la injectoarele poziționate peste o chiulasă mai mare. Motoarele diesel marine și seturile de generatoare industriale folosesc frecvent linii cu diametru mai mare evaluate pentru cicluri de funcționare continue, mai degrabă decât utilizarea intermitentă în automobile. Sistemele de injecție directă pe benzină folosesc, de asemenea, linii dedicate de înaltă presiune, deși de obicei la presiuni de vârf mai mici decât sistemele diesel common rail.
Atunci când selectează sau aprovizionează o linie de injector de combustibil de schimb, cumpărătorii lucrează în general printr-un set consecvent de criterii înainte de a plasa o comandă la un producător sau furnizor:
- Presiunea nominală a conductei atinge sau depășește presiunea maximă de funcționare a sistemului motor?
- Diametrul exterior și grosimea peretelui se potrivesc cu specificațiile echipamentului original?
- Geometria îndoirii și lungimea totală reproduc corect traseul original?
- Fitingurile de capăt și unghiul conului de etanșare se potrivesc cu porturile de pompă și injector conectate?
- Materialul tubulaturii și prelucrarea (tratament termic, autofretaj) sunt în concordanță cu sarcina de înaltă presiune?
- Producătorul sau angrosismul poate sprijini comenzile repetate cu precizie dimensională consecventă pentru nevoile flotei sau cu mai multe unități?
Conductele de injecție de combustibil nu suferă o presiune constantă și constantă în timpul funcționării motorului; în schimb, presiunea fluctuează rapid pe măsură ce fiecare eveniment de injecție se deschide și închide injectorul. Acest model de pulsații se repetă de multe ori pe secundă la turații tipice ale motorului, plasând cicluri repetate de stres pe linie și pe accesoriile sale finale. Selectarea unei linii evaluate numai pentru presiunea medie de funcționare, mai degrabă decât pentru presiunea de vârf atinsă în timpul fiecărui impuls, ar lăsa o marjă de siguranță semnificativ redusă. Inginerii care revizuiesc proiectarea sistemului de injecție se uită în mod obișnuit la forma pulsațiilor de presiune, nu doar la un singur număr de vârf, pentru a înțelege condițiile reale de funcționare de-a lungul liniei. Graficul cu zone de mai jos prezintă un model ilustrativ de pulsație a presiunii pe parcursul unui ciclu de injecție pentru context.
Graficul cu zone umbrite arată presiunea care crește brusc în timpul evenimentului de injecție în sine, reflectând perioada scurtă în care combustibilul este forțat prin duza injectorului la presiunea maximă a sistemului. În afara acestei ferestre de injecție, presiunea din conductă se stabilește spre o linie de bază comparativ mai stabilă asociată cu presiunea de menținere a rampei comune sau a pompei. Acest model se repetă continuu în timp ce motorul funcționează, ceea ce înseamnă că linia de injecție suferă un număr foarte mare de aceste cicluri de presiune în timpul orelor normale de funcționare. Semnificația practică a acestui tipar de pulsație este că specificația presiunii nominale a liniei trebuie să țină seama de vârful fiecărui impuls, nu doar de o presiune medie pe parcursul ciclului. Aceasta este, de asemenea, o parte din motivul pentru care rezistența la oboseală, discutată în secțiunea anterioară, este o considerație de proiectare atât de importantă pentru liniile de injectoare de combustibil, deoarece linia este în esență supusă unui model de încărcare ciclică continuă, mai degrabă decât unei singure presiuni statice. Variațiile în turația și sarcina motorului modifică, de asemenea, frecvența și, într-o oarecare măsură, forma acestui tipar de pulsații, deoarece timpul și durata injecției se ajustează pentru a se potrivi cerințelor de alimentare. O conductă evaluată și procesată corect pentru clasa de presiune prevăzută este proiectată pentru a tolera acest model de pulsații pe intervalul de service estimat al motorului. Dacă o linie a fost subspecificată sau a dezvoltat daune cauzate de oboseală din cauza vechimii sau a unui defect de fabricație, această pulsație repetată este adesea mecanismul care duce în cele din urmă la o fisură sau o defecțiune la un punct de concentrare a tensiunii, cum ar fi o îndoire sau o conexiune de îmbinare. Acest model de stres determinat de pulsații este, de asemenea, relevant pentru punctul anterior despre evaluarea presiunii: o linie care pare adecvată numai pe baza unei cifre de presiune medie poate fi încă subdimensionată în raport cu presiunea de vârf reală a pulsului pe care o va experimenta în funcționare. Recunoașterea acestei distincții este un context util atunci când se compară fișele de specificații pentru diferite opțiuni de linie de injector în timpul unei decizii de selecție sau înlocuire.
Alegerea liniei corecte de injector de combustibil depinde de potrivirea presiunii, dimensiunilor și geometriei de îndoire la sistemul exact al motorului, nu doar categoria generală de aplicație.
Tipuri de linii de injector de combustibil: comparație detaliată
Tabelul de mai jos compară cele trei configurații cele mai relevante pentru o decizie de înlocuire: linia rigidă de oțel de înaltă presiune, linia ondulată flexibilă și o linie de înlocuire personalizată îndoită CNC produsă atunci când o piesă disponibilă nu este disponibilă.
| Dimensiunea | Linie rigidă de înaltă presiune | Linie ondulată flexibilă | Linie CNC-Bent personalizată |
|---|---|---|---|
| Utilizare primară | Livrare de înaltă presiune de la pompă/șină la injector | Circuite de alimentare/retur de joasă presiune | Înlocuire directă pentru liniile OEM întrerupte |
| Interval tipic de presiune | Adesea 100–250 MPa | Presiune relativ scăzută | Se potrivește cu evaluarea originală a sistemului |
| Material | Oțel slab aliat, tratat termic, prelucrat cu autofretaj | Metal ondulat sau tuburi flexibile armate | Același proces de oțel ca și linia rigidă, îndoit la comandă |
| Flexibilitate | Geometrie rigidă, fixă | Se flexează pentru a absorbi vibrațiile și mișcarea | Rigid, produs la o geometrie specificată |
| Precizie de instalare necesară | Este necesară potrivirea înaltă, exactă a îndoirii și a lungimii | Moderat | Ridicat, trebuie să reproducă rutarea originală |
| Punct de eșec tipic | Îndoiți sau potriviți conexiunea sub oboseală | Perete ondulat sau armătură sertizată | Îndoiți sau potriviți conexiunea sub oboseală |
Nu fiecare punct de-a lungul liniei injectorului de combustibil suferă aceeași cantitate de stres în timpul funcționării motorului. Secțiunile drepte ale tubulaturii distribuie, în general, stresul legat de presiune relativ uniform pe lungimea lor. Secțiunile de îndoire, prin contrast, concentrează tensiuni suplimentare pe raza exterioară a curbei, deoarece peretele tubului este mai subțire și mai complex din punct de vedere geometric la o curbă decât de-a lungul unei curse drepte. Racordurile de îmbinare introduc propria concentrare a tensiunilor datorită geometriei conului de etanșare și forței de strângere din piulița de îmbinare. Harta termică de mai jos prezintă un indice de stres relativ ilustrativ în aceste trei zone de conducte în trei condiții de sarcină a motorului.
| Zona de conducte | Inactiv | Sarcină parțială | Încărcare completă |
|---|---|---|---|
| Secțiune dreaptă | 2 | 4 | 6 |
| Secțiune îndoire | 3 | 6 | 9 |
| Conexiune de montaj | 3 | 5 | 8 |
Harta termică arată creșterea tensiunii relative de la ralanti la sarcina maximă în toate cele trei zone de conducte, care rezultă direct din presiunile de injecție mai mari și evenimentele de injecție mai frecvente asociate cu sarcina mai mare a motorului. În fiecare condiție de încărcare, secțiunea de îndoire arată în mod constant un indice de efort relativ mai mare decât secțiunea dreaptă, ilustrând de ce geometria îndoirii și raza de îndoire sunt tratate ca detalii de proiectare importante, mai degrabă decât ca opțiuni de rutare accidentală. Conexiunile de îmbinare prezintă, de asemenea, tensiuni relativ crescute în comparație cu secțiunile drepte, deși în general ceva mai mici decât secțiunea de îndoire în această comparație ilustrativă, reflectând natura concentrată, dar localizată a tensiunii la un punct de conectare filetat. La sarcină maximă, toate cele trei zone își arată cele mai mari valori în acest model ilustrativ, în concordanță cu discuția anterioară despre atingerea maximă a pulsației presiunii în timpul fiecărui eveniment de injecție în cazul unei cereri mai mari de alimentare. Acest tipar ajută la explicarea de ce defecțiunile legate de oboseală în conductele injectorului de combustibil sunt raportate mai frecvent în locațiile de curbură și conexiunile de montaj decât de-a lungul unei secțiuni drepte nederanjate a tubului. Pentru producători, aceasta face parte din justificarea utilizării echipamentelor de îndoire CNC de precizie care pot produce o rază de îndoire constantă și graduală, mai degrabă decât o îndoire ascuțită sau neuniformă care ar concentra și mai mult stresul în acel punct. Pentru atelierele care efectuează o înlocuire, acest model este, de asemenea, un memento practic pentru a inspecta îndeaproape zonele de îndoire și conexiunile de montaj pentru orice semn de deteriorare a suprafeței, coroziune sau strângere excesivă anterioară înainte de a presupune că o linie este încă funcțională. Întărește și mai mult motivul pentru care o linie de înlocuire ar trebui să reproducă geometria originală a îndoirii, în loc să folosească o îndoire mai ascuțită sau mai strânsă ca soluție în timpul instalării, deoarece modificarea razei de îndoire poate modifica modelul de concentrare a tensiunilor prezentat aici. Tratând această hartă termică mai degrabă ca un model de inginerie ilustrativ decât un rezultat măsurat pentru orice motor specific, atelierele și operatorii de echipamente pot folosi în continuare relația generală zonă cu zonă pentru a prioritiza punctele de inspecție în timpul întreținerii de rutină.
Secțiunile de îndoire și conexiunile de fiting suportă în mod constant mai multă solicitare decât secțiunile drepte, motiv pentru care liniile de înlocuire ar trebui să reproducă geometria originală a îndoirii, mai degrabă decât o scurtătură modificată în câmp.
Îndrumări pentru înlocuire și întreținere: Cum să înlocuiți în siguranță o linie de injecție de combustibil
Următoarea secvență prezintă procesul general de înlocuire a unei conducte de injector de combustibil. Pașii exacti, valorile cuplului și procedurile de reducere a presiunii trebuie întotdeauna confirmate în raport cu documentația de service specifică a producătorului de motor sau echipament înainte de a începe lucrul.
- Confirmați specificația corectă a liniei de înlocuire, inclusiv presiunea nominală, diametrul, lungimea și geometria îndoirii, față de referința OEM sau manualul de service.
- Eliberați presiunea reziduală a sistemului de combustibil urmând procedura specificată de producătorul motorului înainte de a deconecta orice conductă de înaltă presiune.
- Deconectați bateria sau izolați sistemul electric ca măsură de precauție generală înainte de a lucra în apropierea sistemului de alimentare cu combustibil.
- Slăbiți și îndepărtați piulițele de îmbinare atât de la capătul pompei/șină, cât și de la capătul injectorului folosind piulița evazată sau cheia cu picior de corb de dimensiunea corectă pentru a evita rotunjirea fitingurilor.
- Retrageți cu atenție linia veche fără a o forța împotriva componentelor adiacente, notând traseul original și orientarea îndoirii.
- Inspectați suprafețele conurilor de etanșare atât la porturile injectorului, cât și la pompă/șină pentru a vedea dacă nu sunt deteriorate înainte de a instala noua linie.
- Poziționați mai întâi noua linie cu mâna, aliniind conurile de etanșare drept înainte de a fileta piulițele de îmbinare pentru a evita filetarea încrucișată.
- Strângeți fiecare piuliță de îmbinare la valoarea specificată de producătorul motorului sau al liniei, evitând atât strângerea insuficientă, cât și strângerea excesivă.
- Reconectați bateria și urmați procedura de pornire specificată de producător pentru a represuriza sistemul de alimentare.
- Porniți motorul la ralanti și verificați vizual fiecare conexiune nouă pentru infiltrații de combustibil înainte de a readuce vehiculul sau echipamentul la funcționarea normală.
- Verificați din nou cuplul pentru fiecare fiting după o perioadă scurtă de funcționare, deoarece ciclul termic inițial poate necesita uneori o verificare ulterioară.
Aprovizionarea unei linii de înlocuire care să se potrivească cu geometria echipamentului inițial este adesea cea mai dificilă parte a acestui proces, în special pentru modelele de motoare mai vechi sau mai puțin obișnuite, unde nu este disponibilă o linie standard. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., înființată pe baza fabricii anterioare de produse metalice Ningbo Xingxin, înființată în 1995, este un producător de linii de injectoare de combustibil și o fabrică de fitinguri pentru țevi auto situată în Wanhou, orașul Zhanqi, districtul Yinzhou, Ningbo, care operează dintr-o instalație care acoperă aproximativ 00020632 metri pătrați. suprafata din fabrica. Configurația de producție a companiei include zece mașini CNC de îndoit țevi complet automate, linii de asamblare a cuptoarelor de lipire la scară mare, echipamente hidraulice de formare internă, o mașină hidraulică de expansiune a apei de 800 de tone, sudori automate cu laser, roboți de sudare și centre de prelucrare la scară largă, susținute de un laborator intern de cercetare și testare. Acest tip de capacitate de îndoire și formare CNC permite unui furnizor de țevi de injecție de combustibil să reproducă cu acuratețe traseul tridimensional al unui motor specific, ceea ce este direct relevant atunci când o linie de înlocuire trebuie să se potrivească cu geometria originală a îndoirii, mai degrabă decât să fie adaptată dintr-o lungime dreaptă generică. Pentru operatorii de flote, ateliere și producători de echipamente care aprovizionează linii de înlocuire în volum, lucrul cu un producător sau un angrosist de țevi auto consacrat poate ajuta la asigurarea acurateței dimensionale consecvente pentru comenzile repetate.
O înlocuire sigură a liniei injectorului de combustibil depinde de reducerea presiunii sistemului, de potrivirea exactă cu specificația originală și de strângerea fiecărei conexiuni la valoarea specificată de producător.
Întrebări frecvente despre înlocuirea liniei injectorului de combustibil
Care este procedura corectă pentru înlocuirea unei conducte de injector de combustibil?Înlocuirea unui fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Trebuie să eliberez presiunea sistemului de combustibil înainte de a scoate o conductă de injector?Da, presiunea reziduală poate rămâne într-un sistem de combustibil de înaltă presiune chiar și după ce motorul a fost oprit, așa că urmați procedura de reducere a presiunii specificată de producător înainte de a deconecta orice conductă de injecție este o precauție standard. Omiterea acestui pas poate crea un risc de siguranță, având în vedere presiunile implicate în sistemele common rail și sistemele de combustibil de înaltă presiune similare. |
O conductă de injector de combustibil poate fi îndoită sau remodelată în timpul instalării?Liniile de injector de combustibil sunt proiectate și îndoite CNC la o geometrie specifică, iar remodelarea sau forțarea unei linii în timpul instalării poate introduce concentrații de tensiuni sau daune la suprafață care nu au fost luate în considerare în proiectul original. Dacă o linie de înlocuire nu se potrivește cu traseul necesar, aprovizionarea cu o linie de înlocuire îndoită corect, mai degrabă decât modificarea pe teren a unei linii existente este, în general, abordarea mai fiabilă. |
Ce cuplu ar trebui utilizat la instalarea unei linii noi de injector de combustibil?Valorile cuplului pentru piulițele racordului liniei de injector variază în funcție de dimensiunea fitingului, tipul filetului și specificațiile producătorului motorului, astfel încât manualul de service aplicabil sau graficul cuplului producătorului ar trebui să fie utilizat pentru cifra exactă, mai degrabă decât o estimare generală. Atât strângerea insuficientă, cât și strângerea excesivă pot crea probleme de fiabilitate, motiv pentru care potrivirea cuplului specificat este tratată ca un pas important în procesul de înlocuire. |
Cum știu dacă o conductă de injecție de combustibil trebuie înlocuită mai degrabă decât reparată?Fisurile vizibile, coroziunea, deformarea sau infiltrațiile de combustibil în jurul unei coturi sau a unei conexiuni de fiting sunt indicatori obișnuiți că o conductă ar trebui înlocuită mai degrabă decât reparată, deoarece aceste linii funcționează sub cicluri continue de înaltă presiune, iar metodele de reparație nu sunt, în general, concepute pentru a rezista în mod fiabil. Orice linie care prezintă deteriorări în apropierea unui punct de concentrare a tensiunii, cum ar fi o îndoire sau un fiting, este de obicei tratată ca un candidat de înlocuire, mai degrabă decât un candidat de reparație. |
Ce ar trebui să caute un atelier sau un angrosist atunci când își aprovizionează liniile de injecție de combustibil de schimb de la un producător?Cumpărătorii se uită în mod obișnuit la capacitatea producătorului de a se potrivi precis cu geometria de îndoire și evaluarea presiunii inițiale, împreună cu capacitatea de producție și consistența în comenzile repetate pentru nevoile de flotă sau de mai multe unități. Revizuirea echipamentelor de producție și a procesului de calitate al unui furnizor, cum ar fi acuratețea îndoirii CNC și practicile de trasabilitate a materialelor, poate fi o parte utilă a evaluării unui producător sau angro de țevi de injector de combustibil pentru aprovizionarea continuă. |
Înlocuirea unui fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
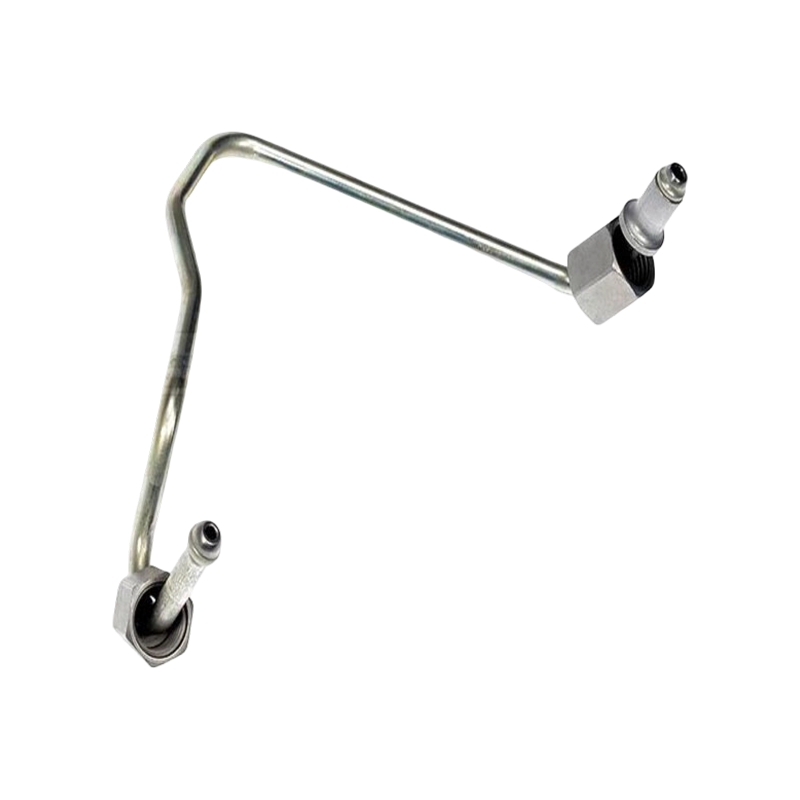
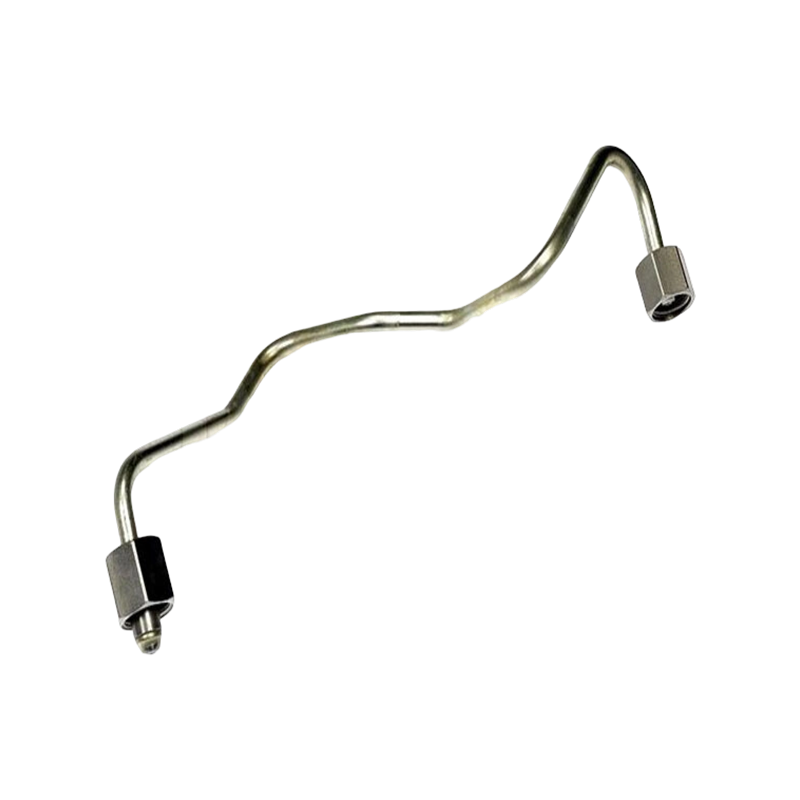
Produsele noastre principale
 Contactați-ne
+86-138 0586 3066
+86-574 8840 6311
 Produse
- Linia injectorului de combustibil
- Linia de recirculare a gazelor de eșapament (EGR).
- Ansamblu furtun pentru răcirea uleiului de motor
- Ansamblu furtun de încălzire HVAC
- Linia de răcire a uleiului de transmisie
- Linia de combustibil
- Carcasa termostat lichid de racire
- Tub pentru joja de ulei de motor
- Linie de turbocompresor
- Conducta de sus turbocompresor
- Colector de evacuare
 Trimite un e-mail
 Mobil
Drepturi de autor ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Toate drepturile rezervate.
 Fabrica de tuburi auto premium din China
Furnizare de fitinguri de țevi personalizate pentru automobile
intimitate